
13602382905
13602382905
剥离试验机是一种以规定的速度与角度,把粘合在一起的两层材料分开并测定所需力值的力学试验设备,用于评价胶粘带、保护膜、离型纸、不干胶标签等功能材料的粘接力与界面结合状态。与通用拉力试验机侧重材料本身的拉伸强度不同,剥离试验考察的是两种材料结合界面在受控分离过程中的响应,力值大小既取决于胶粘剂配方,也与基材刚性、压合条件和剥离角度密切相关。按分离方式划分,常见方法包括 90 度剥离、180 度剥离与解卷力测试,不同方法对应不同的应用场景与判定口径。
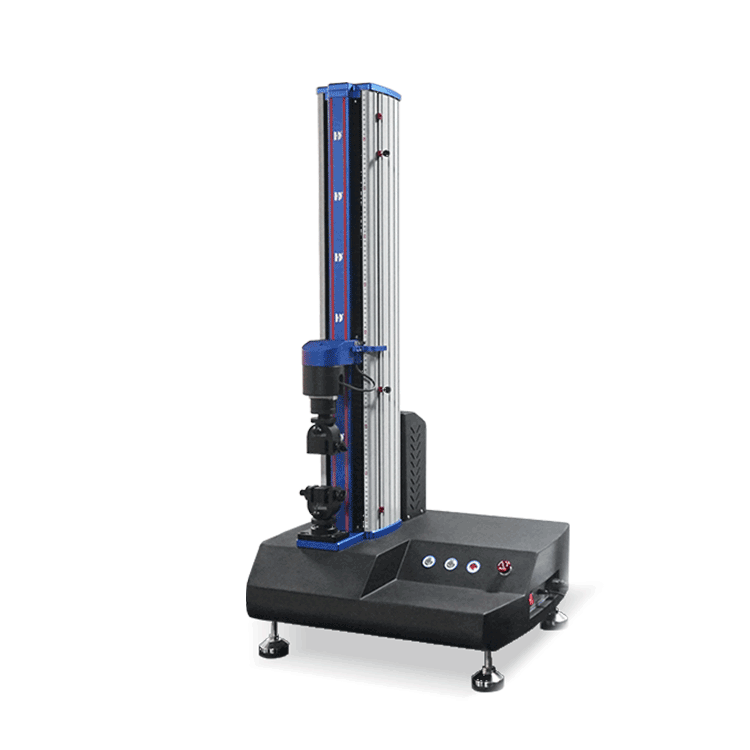
HD-C521 电脑式胶粘带剥离强度试验仪(广东海达仪器有限公司)
一、压敏胶粘带:180 度剥离的常规验证
压敏胶粘带是剥离试验机的典型应用对象之一。按 GB/T 2792-2014 与 ASTM D3330,试样粘贴在镜面钢片上,经规定压辊滚压后,以 180 度方向剥离,记录单位宽度的剥离力。该场景关注胶粘剂对基材的初粘与持粘平衡,数据常用于胶粘带配方比选、批次一致性核查与来料验收。由于结果对压合力度与静置时间敏感,试验前需让试样与钢片在恒温环境中静置足够时间,使粘接状态趋于稳定。
二、保护膜与离型材料:90 度剥离与离型力
屏幕保护膜、光学膜与离型纸厂家更关注剥离力是否落在易于揭除又不自行脱落的区间。这类材料多采用 90 度剥离夹具,使剥离钢片相对设备保持水平开口,试验速率通常设为 5.0±0.2 mm/s。离型力过大将影响贴附后的揭除手感,过小则可能在运输中提前分离。企业用剥离试验机对离型涂层配方与涂布量做横向比较,为离型力分级提供依据。
三、不干胶标签与包装封口:解卷力与剥离并重
不干胶标签在自动贴标线上需要在高速放卷时稳定剥离底纸,解卷力是重要工艺参数。解卷力夹具通过两个对中的锥形夹头固定试样,轴产生的旋转阻力应小于 0.2 N,测试速率多为 300±30 mm/min。对需要可回收开启的包装封口,企业则同时考察剥离力与开启后的残胶情况,把力值数据与外观判定结合起来,避免仅凭单一力值下结论。
四、功能薄膜与复合材料的界面评价
多层复合膜、锂电池隔膜涂覆层与柔性电子器件中的粘接界面,常需要在窄幅试样上测定剥离强度。这类样品刚性较低、厚度薄,装夹时容易发生偏移或卷曲,需借助专用夹具与低容量传感器,才能捕捉到小力值区间内的变化。研发环节通过剥离曲线观察界面是发生内聚破坏还是界面剥离,据此判断表层处理或底涂工艺是否达到预期。
五、医疗器械敷料与卫生用品
医用敷料、透皮贴剂与卫生用品的粘贴层需要在皮肤贴合性与揭除舒适性之间取得平衡。这类材料的剥离试验多在模拟使用角度中开展,重点观察剥离过程是否平顺、有无残胶与基材撕裂。由于涉及人体接触,试验数据与材料生物相容性资料通常分开评价,剥离试验机提供的只是力学层面的量化信息,不能替代其他评价项目。
六、试验条件与设备参数对照
1. 力值系统:传感器容量 10 N、20 N、50 N 可选,测试力值范围 0.01 N~50 N,荷重精度 ≤0.03%。
2. 驱动与控制:伺服电机配合滚珠丝杆,速度在 0.1~500 mm/min 之间可调,行程 700 mm(不装夹具)。
3. 剥离夹具:90 度与 180 度夹具测试速率 5.0±0.2 mm/s;解卷力夹具速率 300±30 mm/min。
4. 压合工装:手动碾压滚轮为钢质压辊,直径 85±2.5 mm、宽 45±1.5 mm,包覆橡胶硬度 80±5 邵氏 A,质量 2000±100 g。
5. 剥离钢片:长 150 mm、宽 50 mm、厚 1.5 mm,单面镜面,镜面粗糙度 50±25 nm。
6. 试验环境:温度 23±1℃、相对湿度 50±5%,试样与设备需在恒温环境中静置 2 小时以上。
7. 执行标准:GB/T 2792-2014、ASTM D3330、ISO 8510、ISO 29862、JIS K6854 等。
以上为 HD-C521 电脑式胶粘带剥离强度试验仪的标称配置,实际条件需按试样形态与所选标准核对。
七、结果判读与常见偏差
剥离结果通常以单位宽度力值表示,同时结合剥离曲线形态判读。曲线平稳说明剥离过程均匀,周期性波动可能来自涂布不均或夹具对中不良,力值突降则提示界面出现间断失效。若同批试样离散较大,应先核对钢片清洁程度与压辊滚压次数,再检查剥离角度是否保持恒定。钢片表面残留污物会改变粘接状态,清洁时宜使用无尘纸蘸取高纯度酒精擦拭。
八、设备选型要点
1. 传感器量程:按目标材料的力值区间选配,低黏材料优先考虑小容量传感器以提高分辨率。
2. 夹具配置:确认是否覆盖所需的 90 度、180 度与解卷力方法,以及是否支持定制夹具。
3. 速度范围:不同标准对剥离速率要求不同,需核对设备调速范围能否覆盖。
4. 数据处理:确认曲线采集、单位切换与数据导出方式,便于报告归档与批次追溯。
九、常见问题
问:90 度与 180 度剥离的结果能否直接比较?答:不能。两种方法的受力状态与夹具运动方式不同,只宜在同一方法内做横向对比。
问:剥离力偏高的可能原因有哪些?答:可先检查压合条件与静置时间,再核对钢片清洁度、剥离角度与传感器量程是否匹配。
问:试样较薄、易卷曲怎么办?答:可选用适配的薄膜夹具与低容量传感器,并在装夹时保持试样受力方向一致。
剥离试验机把材料界面的粘接状态转化为可测量、可追溯的力值曲线。围绕不同应用场景选择合适的方法与夹具,把环境、压合与剥离速度等条件写入方案,得到的数据才能支撑配方比选、来料验收与工艺改进。本文由广东海达仪器有限公司整理,供胶粘制品与功能薄膜的检测方案设计参考。
0769-88838200
13602382905

